Tubi in acciaio al carbonio: Guida completa all'approvvigionamento per acquirenti globali (2025)
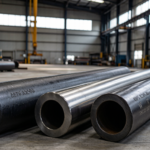
I tubi in acciaio al carbonio sono la spina dorsale delle infrastrutture globali: il trasporto di petrolio e gas, le costruzioni strutturali, l'ingegneria meccanica e i sistemi idrici dipendono tutti da essi. Per gli acquirenti internazionali che si riforniscono dalla Cina, comprendere le tipologie, i gradi, gli standard e il controllo qualità dei tubi è essenziale per ottenere il prodotto giusto al giusto prezzo.
Questa guida copre tutto ciò che è necessario sapere: dalla classificazione tra materiali senza saldatura e saldati, ai confronti tra le classi API/ASTM/EN/JIS, ai processi di produzione, agli standard di ispezione e a una pratica checklist per l'approvvigionamento.
1. Tipologie di tubi in acciaio al carbonio: senza saldatura o saldati
La prima decisione da prendere nella scelta di tubi in acciaio al carbonio è se optare per tubi senza saldatura o saldati. Ciascuno presenta processi di produzione, pressioni nominali e fasce di prezzo differenti.
Tubo in acciaio al carbonio senza saldatura
I tubi senza saldatura vengono prodotti forando un lingotto di acciaio massiccio e arrotolandolo fino a ottenere un tubo cavo, senza saldature. Questo conferisce loro una capacità di resistenza alla pressione e un'integrità strutturale superiori.
**Produzione**: Laminazione a caldo o trafilatura a freddo da billetta piena
**Pressione nominale**: fino a 20,000+ PSI (a seconda del tipo e dello spessore della parete)
**Standard comuni**: ASTM A106, ASTM A333, API 5L, EN 10216
**Ideale per**: applicazioni ad alta pressione, trasmissione di olio/gas, tubi di caldaie, sistemi idraulici
**Sovrapprezzo**: dal 15% al 30% superiore rispetto alle soluzioni saldate equivalenti.
Tubo saldato in acciaio al carbonio
I tubi saldati si ottengono arrotolando una lamiera o una striscia di acciaio in una forma cilindrica e saldando la giunzione. Sono più economici e disponibili in diametri maggiori.
**Produzione**: ERW (saldatura a resistenza elettrica), LSAW (saldatura ad arco sommerso longitudinale), SSAW (saldatura ad arco sommerso a spirale)
**Pressione nominale**: Generalmente fino a 3,000 PSI (ERW), superiore per LSAW
**Standard comuni**: ASTM A53, API 5L PSL1/PSL2, EN 10217
**Ideale per**: applicazioni a bassa/media pressione, uso strutturale, distribuzione di acqua/gas, palificazione
**Vantaggio in termini di costi**: dal 15% al 30% più economico rispetto alla tecnologia seamless.
Tabella di confronto rapido
Caratteristica
Seamless
Saldatura ERW
Saldatura LSAW
Saldatura SSAW
Diametro massimo
24 ″ (610mm)
24 ″ (610mm)
120 ″ (3048mm)
120 ″ (3048mm)
Spessore parete
Sch 10 – Sch 160
Sch 10 – Sch 80
6-50mm
6-25mm
Pressione nominale
Massimo
Medio
Alto
Medio
Cordone di saldatura
Nona
Dritto
Dritto
Spirale
Lunghezza
5.8-12m
6-12m
6-12m
6-12m
Costo relativo
Massimo
Minimo
Medio
Basso-medio
2. Principali gradi e standard per tubi in acciaio al carbonio
Standard ASTM
Standard
Descrizione
Gradi comuni
Applicazione tipica
ASTM A53
Tubi in acciaio saldati e senza saldatura
Tipo E, S, F (Gr. A/B)
Meccanica, pressione, strutturale
ASTM A106
Tubo in acciaio al carbonio senza saldatura
Gr. A, B, C
Servizio ad alta temperatura
ASTM A333
Senza saldature/saldato per basse temperature
Gr. 1, 3, 6
Servizio criogenico a bassa temperatura
ASTM A335
Tubo in lega di acciaio senza saldatura
P5, P9, P11, P22
Servizio di raffineria ad alta temperatura
ASTM A500
Tubi strutturali saldati
Gr. A, B, C, D
Strutturale, rotondo/quadrato/rettangolare
Standard API 5L per condotte
API 5L è lo standard più utilizzato per il trasporto tramite oleodotti e gasdotti nell'industria petrolifera e del gas.
Livello di specifica
Classe
Resa di rendimento (MPa)
Resistenza alla trazione (MPa)
Applicazione
PSL1
A25
172
310
gas/acqua a bassa pressione
PSL1
X42
290
415
Condotta a media pressione
PSL1/PSL2
X52
358
455
Condotta petrolifera/gasiera standard
PSL1/PSL2
X60
415
520
Conduttura ad alta pressione
PSL2
X70
485
570
Trasmissione di grande diametro
PSL1 vs PSL2 : PSL2 richiede test di impatto obbligatori, una composizione chimica più rigorosa e la tracciabilità: specificare sempre PSL2 per i progetti di oleodotti critici.
Equivalenti EN e JIS
ASTM
EN (DIN)
JIS
Gran Bretagna (Cina)
A53 Gr.B
EN 10217-1 P265TR1
STPG370
Q235
A106 Gr.B
EN 10216-2 P265GH
STPT370
20 #
A333 gr.6
EN 10216-4 P215NL
STPL380
16Mn
API5LX52
EN 10208-2 L360MB
STS370
L360
3. Panoramica del processo di produzione
Produzione di tubi senza saldatura
1. Riscaldamento del lingotto : lingotto tondo solido riscaldato a 1,200-1,300 °C
2. Foratura : il mandrino fora il billetta per creare un guscio cavo
3. Laminazione : un laminatoio a pistone o un laminatoio a mandrino laminano il guscio fino a raggiungere il diametro esterno e lo spessore della parete desiderati.
4. Dimensionamento : il laminatoio di calibratura raggiunge un diametro preciso
5. Raffreddamento e taglio : Raffreddamento controllato, quindi taglio a misura
6. Trattamento termico : normalizzazione, tempra e rinvenimento secondo necessità.
Produzione di tubi ERW
1. Svolgimento : la bobina di acciaio viene srotolata e appiattita
2. Formatura : la macchina profilatrice modella il nastro in un tubo
3. Saldatura : la corrente ad alta frequenza fonde i bordi (senza materiale d'apporto).
4. Sbavatura : rimozione del cordone di saldatura interno ed esterno
5. Dimensionamento : i rotoli di dimensionamento raggiungono le dimensioni finali
6. Taglio : la sega troncatrice volante taglia alla lunghezza desiderata.
7. Prove : prove idrostatiche o a ultrasuoni secondo la norma
Produzione di tubi LSAW
1. Formatura della lamiera : Lamiera d'acciaio pressata a forma di U, poi a forma di O
2. Saldatura interna : saldatura ad arco sommerso (SAW) dall'interno
3. Saldatura esterna : SAW dall'esterno
4. Espansione : espansione meccanica per ottenere una rotondità precisa
5. Test idrostatico : test idrostatico al 100% secondo API 5L
4. Sistema di dimensionamento: dimensione nominale del tubo (NPS) e tabella
Le dimensioni dei tubi in acciaio al carbonio sono conformi allo standard ASME B36.10M.
Taglie comuni per l'esportazione
NPS
OD (millimetro)
Spessore parete Sch 40 (mm)
Spessore parete Sch 80 (mm)
Spessore parete Sch 160 (mm)
1 / 2 "
21.3
2.77
3.73
7.47
1 "
33.4
3.38
4.55
9.09
2 "
60.3
3.91
5.54
11.07
4 "
114.3
6.02
8.56
17.12
6 "
168.3
7.11
10.97
21.95
8 "
219.1
8.18
12.70
23.01
12 "
323.9
10.31
17.48
25.40
16 "
406.4
12.70
21.44
-
24 "
609.6
17.48
30.96
-
Suggerimento per gli acquirenti : specificate sempre sia NPS che Schedule (ad esempio, "8" Sch 40 A106 Gr.B Seamless"). Specifiche vaghe come "tubo in acciaio da 8 pollici" portano a preventivi errati.
5. Requisiti di ispezione e collaudo della qualità
Prove obbligatorie (secondo ASTM/API)
Test
Standard
Missione
Composizione chimica
ASTM A751
Verificare le percentuali degli elementi (C, Mn, Si, P, S)
Prova di trazione
ASTM A370
Resistenza allo snervamento, resistenza alla trazione, allungamento
Prova idrostatica
ASTM E1003
Test di pressione al 100%, nessuna perdita.
Test ad ultrasuoni
ASTM E213
Rilevare difetti longitudinali/trasversali
Prova di piegatura
ASTM A53
Duttilità e integrità della saldatura
Prova di appiattimento
ASTM A999
Qualità della saldatura del tubo saldato
Test d'impatto
ASTM A333/A350
Intaglio a V Charpy alla temperatura di progetto
Controllo dimensionale
ASMEB36.10M
OD, spessore della parete, lunghezza, rettilineità
Ispezione di terze parti (TPI)
Per gli ordini internazionali, insistete sempre sull'ispezione da parte di terzi, effettuata da enti riconosciuti:
**SGS** — Il più ampiamente accettato a livello globale
**BV (Bureau Veritas)** — Forte nel settore petrolifero e del gas
**TUV** — Certificazione preferita per i mercati europei
**Intertek** — Ottima per il Medio Oriente e l'Asia
Un tipico intervento di ispezione TPI comprende: revisione della documentazione (MTC, tracciabilità del numero di lotto), ispezione visiva, controllo dimensionale, supervisione delle prove idrostatiche/NDT e verifica della marcatura.
6. Opzioni di trattamento e rivestimento delle superfici
Tipo di rivestimento
Standard
Servizio vita
Ideale per
Nero (nudo)
-
Interno/asciutto
Struttura interna, ulteriore elaborazione
Olio antiruggine
-
mesi 3-6
protezione temporanea del transito
Zincato
ASTM A123/A780
anni 25-50
Distribuzione di acqua/gas, esterna
FBE (Epossidico a fusione)
AWWA C213
anni 30-50
Condotte interrate, protezione dalla corrosione
3LPE/3LPP
API 5L / DIN 30670
50+ anni
Condotte interrate per petrolio/gas
Vernice/strato trasparente
-
anni 1-3
Decorativo, luminoso per interni
7. Imballaggio e spedizione per l'esportazione
Imballaggio standard di esportazione
**Imballaggio**: Tubi imballati con cinghie d'acciaio, ogni fascio da 2 a 5 tonnellate
**Cappucci in plastica**: estremità filettate protette con cappucci in plastica o acciaio
**Protezione delle estremità**: estremità smussate avvolte in pellicola di plastica
**Caricamento container**: container da 20 piedi (max 28 tonnellate), container da 40 piedi (max 28 tonnellate)
**Marchi**: Il marchio standard include: numero di colata, dimensione, grado, standard, nome del produttore
Confronto delle condizioni di spedizione
Termine
Responsabilità del venditore
Responsabilità dell'acquirente
Ideale per
EXW
Consegna della fabbrica
Tutti i trasporti, lo sdoganamento per l'esportazione
Acquirenti con logistica propria
FOB
Consegnare alla nave in porto
Trasporto marittimo, assicurazione
Esportazione B2B standard
CIF
Consegnare al porto di destinazione.
Sdoganamento, trasporto locale
Acquirenti che desiderano il servizio porta a porto
DDP
Consegna al magazzino dell'acquirente.
Solo scarico
Senza problemi, costo più elevato
8. Lista di controllo pratica per l'approvvigionamento
Prima di effettuare l'ordine dei tubi in acciaio al carbonio, consultare questa lista di controllo:
Pre-Ordine
Confermare il tipo di tubo (senza saldatura/ERW/LSAW/SSAW)
Specificare il grado e lo standard esatti (ad esempio, ASTM A106 Gr.B).
Indicare NPS, programma e tolleranza dello spessore della parete
Specificare il tipo di estremità (liscia, smussata, filettata)
Richiesta del certificato di collaudo del mulino (MTC) secondo la norma EN 10204 3.1 o 3.2
Confermare i requisiti di rivestimento/finitura
Verificare che il produttore possieda le certificazioni pertinenti (monogramma API 5L, ISO 9001).
Produzione
Organizzare un'ispezione pre-produzione da parte di terzi.
Assistere al test idrostatico (oppure richiedere prove video)
Esaminare la composizione chimica e i rapporti delle prove meccaniche.
Confermare il sistema di tracciabilità del numero di lotto
Pre-Spedizione
Effettuare un'ispezione finale a campione (5-10% del numero di pacchi)
Verificare che la marcatura e la stampigliatura corrispondano a MTC
Verificare l'imballaggio: i fasci sono legati, le estremità protette, i marchi sono leggibili.
Verificare che il peso del contenitore rientri nei limiti.
Ricevere la bozza della polizza di carico e la lista di imballaggio per la revisione.
9. Problemi di qualità comuni e come evitarli
Problema
Causa ultima
Prevenzione
spessore della parete sottotolleranza
Calibrazione del mulino, riduzione dei costi
Specificare la tolleranza (±10% o ±12.5%), controllo TPI
Difetti del cordone di saldatura (ERW)
Potenza e velocità di saldatura insufficienti
Sono richiesti i risultati del test a ultrasuoni e la presenza di un testimone TPI.
Fuori rotondità
Dimensioni errate o danni durante il trasporto
Specificare la tolleranza di ovalizzazione, verificare all'arrivo
Difetti superficiali (sovrapposizioni, crepe)
Qualità del lingotto, difetti di laminazione
Ispezione visiva + ultrasuoni, clausola contrattuale relativa al tasso di scarto
Chimica errata
Utilizzo di materie prime non certificate
Richiede la certificazione EN 10204 3.2 MTC con timbro di terza parte
Numeri di calore misti
Scarsa tracciabilità nel mulino
Richiedere il numero di lotto su ogni tubo + riferimento incrociato MTC
10. FAQ
Qual è la differenza tra ASTM A53 e A106?
La classe A53 comprende tubi saldati e senza saldatura per uso generale (meccanico, strutturale). La classe A106 è esclusivamente senza saldatura ed è progettata per applicazioni ad alta temperatura con requisiti chimici e di resistenza alla trazione più rigorosi. Per caldaie o applicazioni ad alta temperatura, scegliere sempre la classe A106.
È possibile utilizzare tubi ERW per oleodotti e gasdotti?
Sì, ma solo per condotte a bassa e media pressione. I tubi API 5L PSL2 ERW sono accettati per molti progetti di condotte, ma per il trasporto ad alta pressione (X60 e superiori) sono preferibili tubi senza saldatura o LSAW.
Qual è la quantità minima d'ordine (MOQ) per i tubi in acciaio al carbonio provenienti dalla Cina?
In genere, i quantitativi richiesti sono di 1-5 tonnellate per dimensione per gli articoli a magazzino e di 5-25 tonnellate per la produzione su misura. Alcuni fornitori offrono ordini di prova da 500 kg a 1 tonnellata per i nuovi clienti.
Quanto dura la produzione?
Articoli in stock: 7-15 giorni. Produzione personalizzata: 25-45 giorni a seconda della quantità, del grado e dei requisiti di rivestimento. Aggiungere 7-10 giorni per l'ispezione da parte di terzi e 15-30 giorni per la spedizione via mare.
Quali documenti dovrei ricevere con il mio ordine?
Come minimo: Certificato di collaudo del produttore (EN 10204 3.1), distinta di imballaggio, fattura commerciale, polizza di carico, certificato di origine. Per applicazioni critiche: Certificato di collaudo del produttore EN 10204 3.2 (timbrato da terzi), rapporti di controlli non distruttivi, rapporti di prova idrostatica.
Conclusione
L'approvvigionamento di tubi in acciaio al carbonio non deve essere complicato, ma richiede specifiche precise e un rigoroso controllo di qualità. Comprendendo le tipologie di tubi, i gradi, gli standard e i requisiti di ispezione, è possibile evitare errori costosi e garantire che il progetto riceva esattamente il materiale adatto.
Pronti ad acquistare tubi in acciaio al carbonio da un produttore affidabile? Contattate Huaxia Steel oggi stesso per un preventivo gratuito. Forniamo tubi in acciaio al carbonio senza saldatura e saldati conformi agli standard API 5L, ASTM A53, A106 e EN, con documentazione MTC completa, supporto per ispezioni da parte di terzi e spedizioni in tutto il mondo.
Se hai bisogno di ulteriori informazioni sui nostri prodotti in lamiera o progetti architettonici, non esitare a lasciare i tuoi recapiti e il tuo messaggio qui.
Il nostro team di esperti risponderà entro 24 ore per continuare la discussione e fornirti tutte le informazioni aggiuntive di cui hai bisogno.